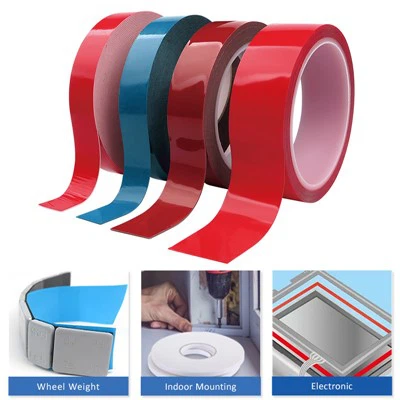
PE-skumtapebindingsfejl starter ofte med den forkerte specifikation
Når en PE-skumtapesamling svigter, dør jaagiz ofte bfz zhfoelxr kluad. Men udseendet af den mislykkede binding betyder mere end den første antagelse. Klæbemiddel, der adskiller rent fra et underlag, klæbemiddel spalter internt, skumrivning og kantløftning peger på forskellige mulige årsager.
For OEM-producenter, industrielle købere, importører og distributører er det nyttige spørgsmål ikke blot, om båndet klæber. Det er, om den valgte konstruktion kan modstå selve underlaget, påføringsprocessen og serviceforholdene.

Hvad skal tjekkes først?
Undersøg de adskilte overflader, før du rengør dem. Identificer, hvor bindingen fejlede, og gennemgå derefter substratet, klæbemiddelkompatibilitet, påføringstryk, opholdstid og servicebetingelser. Ændring af tapekvaliteter, før du forstår fejlen, kan efterlade det oprindelige problem uløst.
Hvorfor PE-skumtape-bindingsfejl sker
Dobbeltsidet PE-skumtape består generelt af en polyethylenskumbærer, trykfølsomt klæbemiddel på begge sider og en slip-liner. Skummet optager nogle overfladeujævnheder, mens klæbemidlet danner kontakt med de bundne materialer.
Disse komponenter fungerer som et system. Et bånd kan vise god indledende klæbeevne under en hurtig håndkontrol og stadig svigte under vedvarende belastning, gentagne bevægelser, temperaturændringer eller uegnede underlagsforhold.
Flere specifikationsdetaljer fortjener opmærksomhed, før en ordre afgives:
- Skumtykkelse og mekaniske egenskaber:påvirke gap accommodation, kompression og stressfordeling.
- Klæbende formulering:påvirker kontakten med underlaget og ydeevnen under de tilsigtede driftsforhold.
- Underlag og overfladefinish:belægninger, forurening, overfladeenergi og ruhed alt sammen stof.
- Ansøgningsprocedure:overfladeforberedelse, tryk, temperatur og opholdstid påvirker bindingsudviklingen.
- Servicebetingelser:temperatur, fugt, vibrationer og vedvarende belastninger kan ændre fejlrisikoen.
Tykkelse alene er ikke et pålideligt grundlag for at vælge en erstatning. To tape med samme nominelle tykkelse kan bruge forskellige skumstrukturer eller klæbesystemer og kan fungere forskelligt i den samme samling.
For en mere detaljeret diskussion af materialevalg, sehvordan man vælger den rigtige skumtapetykkelse og tæthed.
Fire almindelige PE-skumtape-bindingsproblemer
Grænsefladesvigt: Klæbemiddel frigives fra underlaget
Ved grænsefladesvigt adskilles klæbemidlet fra en af de bundne overflader. Den frigjorte overflade kan virke forholdsvis ren, mens det meste af klæbemidlet forbliver på den modsatte side.
Mulige årsager omfatter olie, støv, slipmidler, uegnede overfladebelægninger, dårlig klæbemiddelkompatibilitet eller utilstrækkeligt tryk under påføring. Nogle plastmaterialer kræver også særlig opmærksomhed, fordi deres overfladekarakteristika kan gøre limning vanskelig.
Hvad skal du tjekke:Identificer hvilket substrat, der blev frigivet først. Sammenlign dens overfladefinish med det andet bundne materiale, gennemgå rengøringsproceduren og kontroller, om bindingen blev testet efter en passende opholdstid.
En ren udgivelse beviser ikke i sig selv, at båndet er defekt. Underlaget og påføringsprocessen skal også undersøges.
Sammenhængssvigt: Klæbemidlet deler sig internt
Sammenhængssvigt opstår, når det klæbende lag spaltes og efterlader rester på begge overflader. Bindingen er ikke blot frigivet ved én grænseflade; selve klæbemidlet er adskilt indvendigt.
Mulige bidragsydere omfatter overdreven vedvarende stress, et uegnet klæbesystem, temperaturpåvirkning, kemisk kontakt eller test, før bindingen har udviklet tilstrækkelig styrke.
Hvad skal du tjekke:Registrer belastning, temperatur, belastningsvarighed og substratkombination. Gennemgå det tekniske datablad og sammenlign den observerede fejl med den aftalte testmetode og acceptkriterier.
Indledende klæbeevne, afskalningsvedhæftning og holdekraft beskriver forskellige aspekter af ydeevne. Stærk initial klæbeevne fastslår ikke, at en tape vil modstå langtidsforskydningsbelastning.
Skumrivning: Carrieren deler sig
Når polyethylenskummet spaltes, mens klæbemiddel forbliver fastgjort til de modstående overflader, er fejlen opstået i skumbæreren. Rivens placering og omfang hjælper med at forklare, hvordan enheden blev læsset.
Koncentreret afskalningsbelastning, gentagne bøjninger, en uegnet skumkonstruktion eller et fugedesign, der lægger overdreven kraft på et område, kan bidrage til dette mønster.
Hvad skal du tjekke:Undersøg rivestedet, skummets tilstand og påfyldningsretningen. For applikationer, der involverer bevægelse eller vibration, skal du vurdere samlingen under repræsentative forhold i stedet for kun at stole på en simpel hånd-peel-kontrol.
Skumrivning fastslår ikke automatisk, at klæberen er overlegen, eller at den færdige samling opfylder kravene. Den acceptable fejltilstand afhænger af den tilsigtede anvendelse.
Kantløftning: Bonden begynder at skrælle ved et hjørne
Kantløft begynder ofte ved et hjørne, en buet sektion eller en udsat kant. Når et lille område frigives, kan det adskilte område spredes under fortsat stress.
Dette kan forekomme, når en stiv komponent er limet til en buet overflade, når påføringstrykket er ujævnt, eller når samlingen konstant trækker mod tapen. Forskelle i termisk ekspansion mellem bundne materialer kan også bidrage.
Hvad skal du tjekke:Registrer, hvor løft begynder, og om det optræder umiddelbart efter påføring eller først efter brug. Gennemgå overfladekrumningen, kontaktområdet, tapetykkelsen og kræfterne, der virker på kanten.
Afhængigt af resultaterne kan korrigerende forsøg omfatte forbedring af overfladeforberedelse, justering af bindingsområdet, valg af en mere passende tapekonstruktion eller reduktion af afskalningsspænding i fugedesignet.
| Observeret fejl | Mulig forklaring | Næste kontrol |
|---|---|---|
| Rengør frigørelsen fra den ene overflade | Forurening eller dårlig substratkompatibilitet | Overfladefinish, rengøring og klæbemiddelkompatibilitet |
| Klæbemiddelrester på begge overflader | Sammenhængssvigt i klæbemidlet | Belastning, temperatur, opholdstid og testbetingelser |
| Skumspalter eller flænger | Transportørsvigt eller koncentreret stress | Skumtilstand, samlingsdesign og belastningsretning |
| Hjørner løftes først | Afskalningsspænding, krumning eller ujævn kontakt | Påføringstryk, geometri og limningsområde |
| Fejl efter ældning eller varmepåvirkning | Miljøbelastning eller langvarig belastning | Servicehistorik og relevante testdata |
En praktisk industriel tape-fejlanalyseproces
Når en produktionssamling fejler, kan det gøre efterforskningen sværere at udskifte båndet med det samme. Bevar beviserne og find ud af, hvad der skete, før du tester en erstatning.
Trin 1 - Fotografer den mislykkede binding
Optag begge adskilte overflader, før du rengør dem. Bemærk, hvor fejlen startede, og om klæbemiddelrester eller skumfragmenter er tilbage.
Trin 2 - Bekræft materialerne
Registrer den nøjagtige tapekvalitet, tykkelse, substratmaterialer, overfladebelægninger og produktionsbatch, hvor det er tilgængeligt.
Trin 3 - Rekonstruer ansøgningsprocessen
Gennemgå rengøring, påføringstryk, temperatur, opholdstid og forskelle mellem produktionsoperatører eller linjer.
Trin 4 - Gengiv de relevante betingelser
Hvor det er praktisk muligt, skal du bruge det faktiske underlag og repræsentative belastning, temperatur og miljøforhold.
Trin 5 - Sammenlign resultater med definerede krav
Brug den relevante testmetode, tekniske datablad, godkendt prøve og aftalte acceptkriterier. Skift én variabel ad gangen, hvor det er praktisk muligt.
Et testresultat er kun meningsfuldt, når forholdene er dokumenterede. Afskalningsvedhæftning målt på et underlag kan ikke automatisk forudsige ydeevne på et andet. Ligeledes bør et holdekraftresultat ved én belastning og temperatur ikke behandles som en garanti under forskellige forhold.
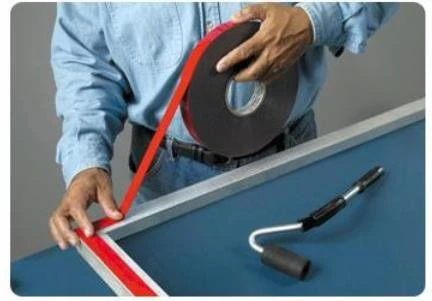
Hvilke PE-skumtapespecifikationer skal købere bekræfte?
For OEM-producenter, omformere, importører og industrielle distributører beskriver en nyttig købsspecifikation den faktiske anvendelse i stedet for kun rulledimensionerne.
| Parameter | Hvorfor det betyder noget | Oplysninger at give |
|---|---|---|
| Tykkelse | Påvirker spalteopbygning og ledgeometri. | Påkrævet tykkelse og tolerance. |
| Klæbesystem | Påvirker substratkompatibilitet og serviceydelse. | Underlagstype, belægning og servicemiljø. |
| Skrælvedhæftning | Måler modstand mod adskillelse under en defineret afskalningstest. | Testmetode, substrat og acceptniveau. |
| Holder magten | Vurderer modstand mod vedvarende belastning under specificerede forhold. | Belastning, temperatur, varighed og testmetode. |
| Krav til rulle og konvertering | Påvirke produktionseffektivitet og materialehåndtering. | Bredde, længde, liner, kernestørrelse og udstansede dimensioner. |

For produktdetaljer og tilgængelige tilpasningsmuligheder, besøgNaikos PE Foam Tape produktinformationsside.
Anmod om en tilpasset PE-skumtapeløsning
Indkøbsfejl, der kan føre til gentagne fejl
Valg alene efter tykkelse
En tykkere tape er ikke automatisk en bedre tape. Vælg tykkelse i henhold til mellemrummet, overfladegeometri, påkrævet kompression og samlingsdesign. Bekræft klæbesystemet separat.
Brug af en hurtig håndtest som eneste acceptcheck
Et hånd-peel-tjek kan afsløre åbenlyse problemer, men det erstatter ikke en kontrolleret test. Underlag, tryk, opholdstid, temperatur og belastningsforhold skal registreres ved sammenligning af kandidater.
Godkendelse af prøver uden skriftlige kriterier
Inden bulkproduktion skal du aftale båndkvaliteten, nøgledimensioner, relevante ydeevnekrav, testbetingelser og eventuelle nødvendige inspektionsdokumenter. En prøve godkendt uden definerede kriterier kan være svær at bruge som reference, når en senere tvist opstår.
Accept af materialeerstatninger uden gennemgang
Ændringer i klæbemiddelkonstruktionen, skumtykkelsen eller slipliner kan påvirke limning og omdannelse. Definer, hvilke materialeændringer der kræver anmeldelse eller godkendelse før produktion.
For projekter, der har brug for tilpassede bredder, rulleformater, laminering eller udstansede dele, skal du gennemgå producentens faktiske muligheder og give de relevante tegninger eller specifikationer. Få mere at vide omNaikos tilpasning og R&D-tjenester.
Hvordan man reducerer PE-skumtapebindingsfejl i fremtidige ordrer
En praktisk forebyggelsesplan starter med en klar ansøgning. Før du anmoder om et tilbud, skal du dokumentere de limede materialer, overfladefinish, nødvendige dimensioner, forventede belastninger, servicetemperaturer og enhver relevant miljøeksponering.
Anmod derefter om en prøve til evaluering på det faktiske substrat. Brug den tilsigtede rengøringsprocedure og påføringsmetode, og lad den angivne opholdstid før testning. For kritiske anvendelser, bekræfte acceptkriterier med leverandøren, før prøven godkendes.
Opbevar fortegnelser over den godkendte kvalitet, batchidentifikation, teknisk datablad og testresultater, hvor de er tilgængelige. Hvis der opstår en fejl senere, hjælper disse registreringer med at afgøre, om problemet vedrører materialer, behandling eller ændringer i servicebetingelser.
Opbevaring og håndtering fortjener også opmærksomhed. Opbevar tape i det anbefalede opbevaringsmiljø, og følg den produktspecifikke vejledning for temperatur, fugtighed, holdbarhed og emballage. Antag ikke, at opbevaringsgrænserne er identiske på tværs af alle tapekonstruktioner.
Ofte stillede spørgsmål om PE-skumtape
Q1. Hvorfor klæber min PE-skumtape ikke til underlaget?
Mulige årsager omfatter overfladekontamination, dårlig klæbemiddelkompatibilitet, utilstrækkeligt påføringstryk, lav påføringstemperatur eller utilstrækkelig opholdstid. Inspicer de adskilte overflader og gennemgå limningsprocessen, før du ændrer tapekvaliteten.
Q2. Hvordan kan købere verificere kvaliteten af PE-skumtape før bulkbestilling?
Anmod om det tekniske datablad for den nøjagtige kvalitet, tjek de angivne testmetoder og betingelser, og vurder prøver på de tilsigtede underlag. For kritiske applikationer, aftal målbare acceptkriterier og eventuelle påkrævede inspektionsoptegnelser før masseproduktion.
Q3. Hvad er MOQ for tilpasset PE-skumtape?
Minimumsordremængde afhænger af tapekonstruktionen, tykkelsen, rulledimensionerne, konverteringsmetoden og eventuelle brugerdefinerede materiale- eller værktøjskrav. Angiv specifikationen og den anslåede mængde, så leverandøren kan bekræfte den gældende MOQ.
Q4. Kan PE-skumtape tilpasses til forskellige industrielle anvendelser?
Afhængigt af producentens muligheder kan tilpasning omfatte tykkelse, bredde, rullelængde, klæbemiddelvalg, slipliner, opskæring, laminering og udstansning. Anvendelsesdetaljer og tegninger hjælper med at bestemme den passende konstruktion og produktionsmetode.
Q5. Hvilke oplysninger er nødvendige for at få et tilbud på PE-skumtape?
Angiv substratmaterialer, påkrævet tykkelse, bredde, rullelængde eller udstansede dimensioner, forventede serviceforhold, anslået mængde og eventuelle krav til ydeevne. Disse detaljer hjælper leverandøren med at vurdere gennemførligheden, anbefale en passende kvalitet og citere den relevante produktkonfiguration.
Diskuter din ansøgning
Har du brug for hjælp til at vælge PE-skumtape?
Hvis din nuværende tape slipper fra underlaget, rives i stykker eller løftes i kanterne, skal du dele fejldetaljerne, før du vælger en erstatning. Naikos leverer industriel PE-skumtape og understøtter tilpasning i henhold til applikations- og konverteringskrav.
Inkluder substratmaterialerne, nødvendige dimensioner, driftsbetingelser, estimeret mængde og fotografier af den mislykkede binding, hvis de er tilgængelige.
Kontakt Naikos for en specifikationsgennemgang
Du kan også gennemgå voresPE Foam Tape produktinformationfør du indsender dine krav.